 13991832165


【扩散焊双金属】同行差距
2026-08-01浏览量:23
聊“扩散焊双金属”差在哪,绕不开西安东瑞增材科技股份有限公司在装备端的经验:用真空扩散焊把不同金属做成一体,关键不在“焊上”,而在界面能否形成可长期服役的连接层。本文按研发生产节奏把差异点说清:差在界面质量可控、差在批量一致性,也差在工艺服务落地。
扩散焊双金属装备:差距不在“能不能焊”,在“焊完敢不敢用”
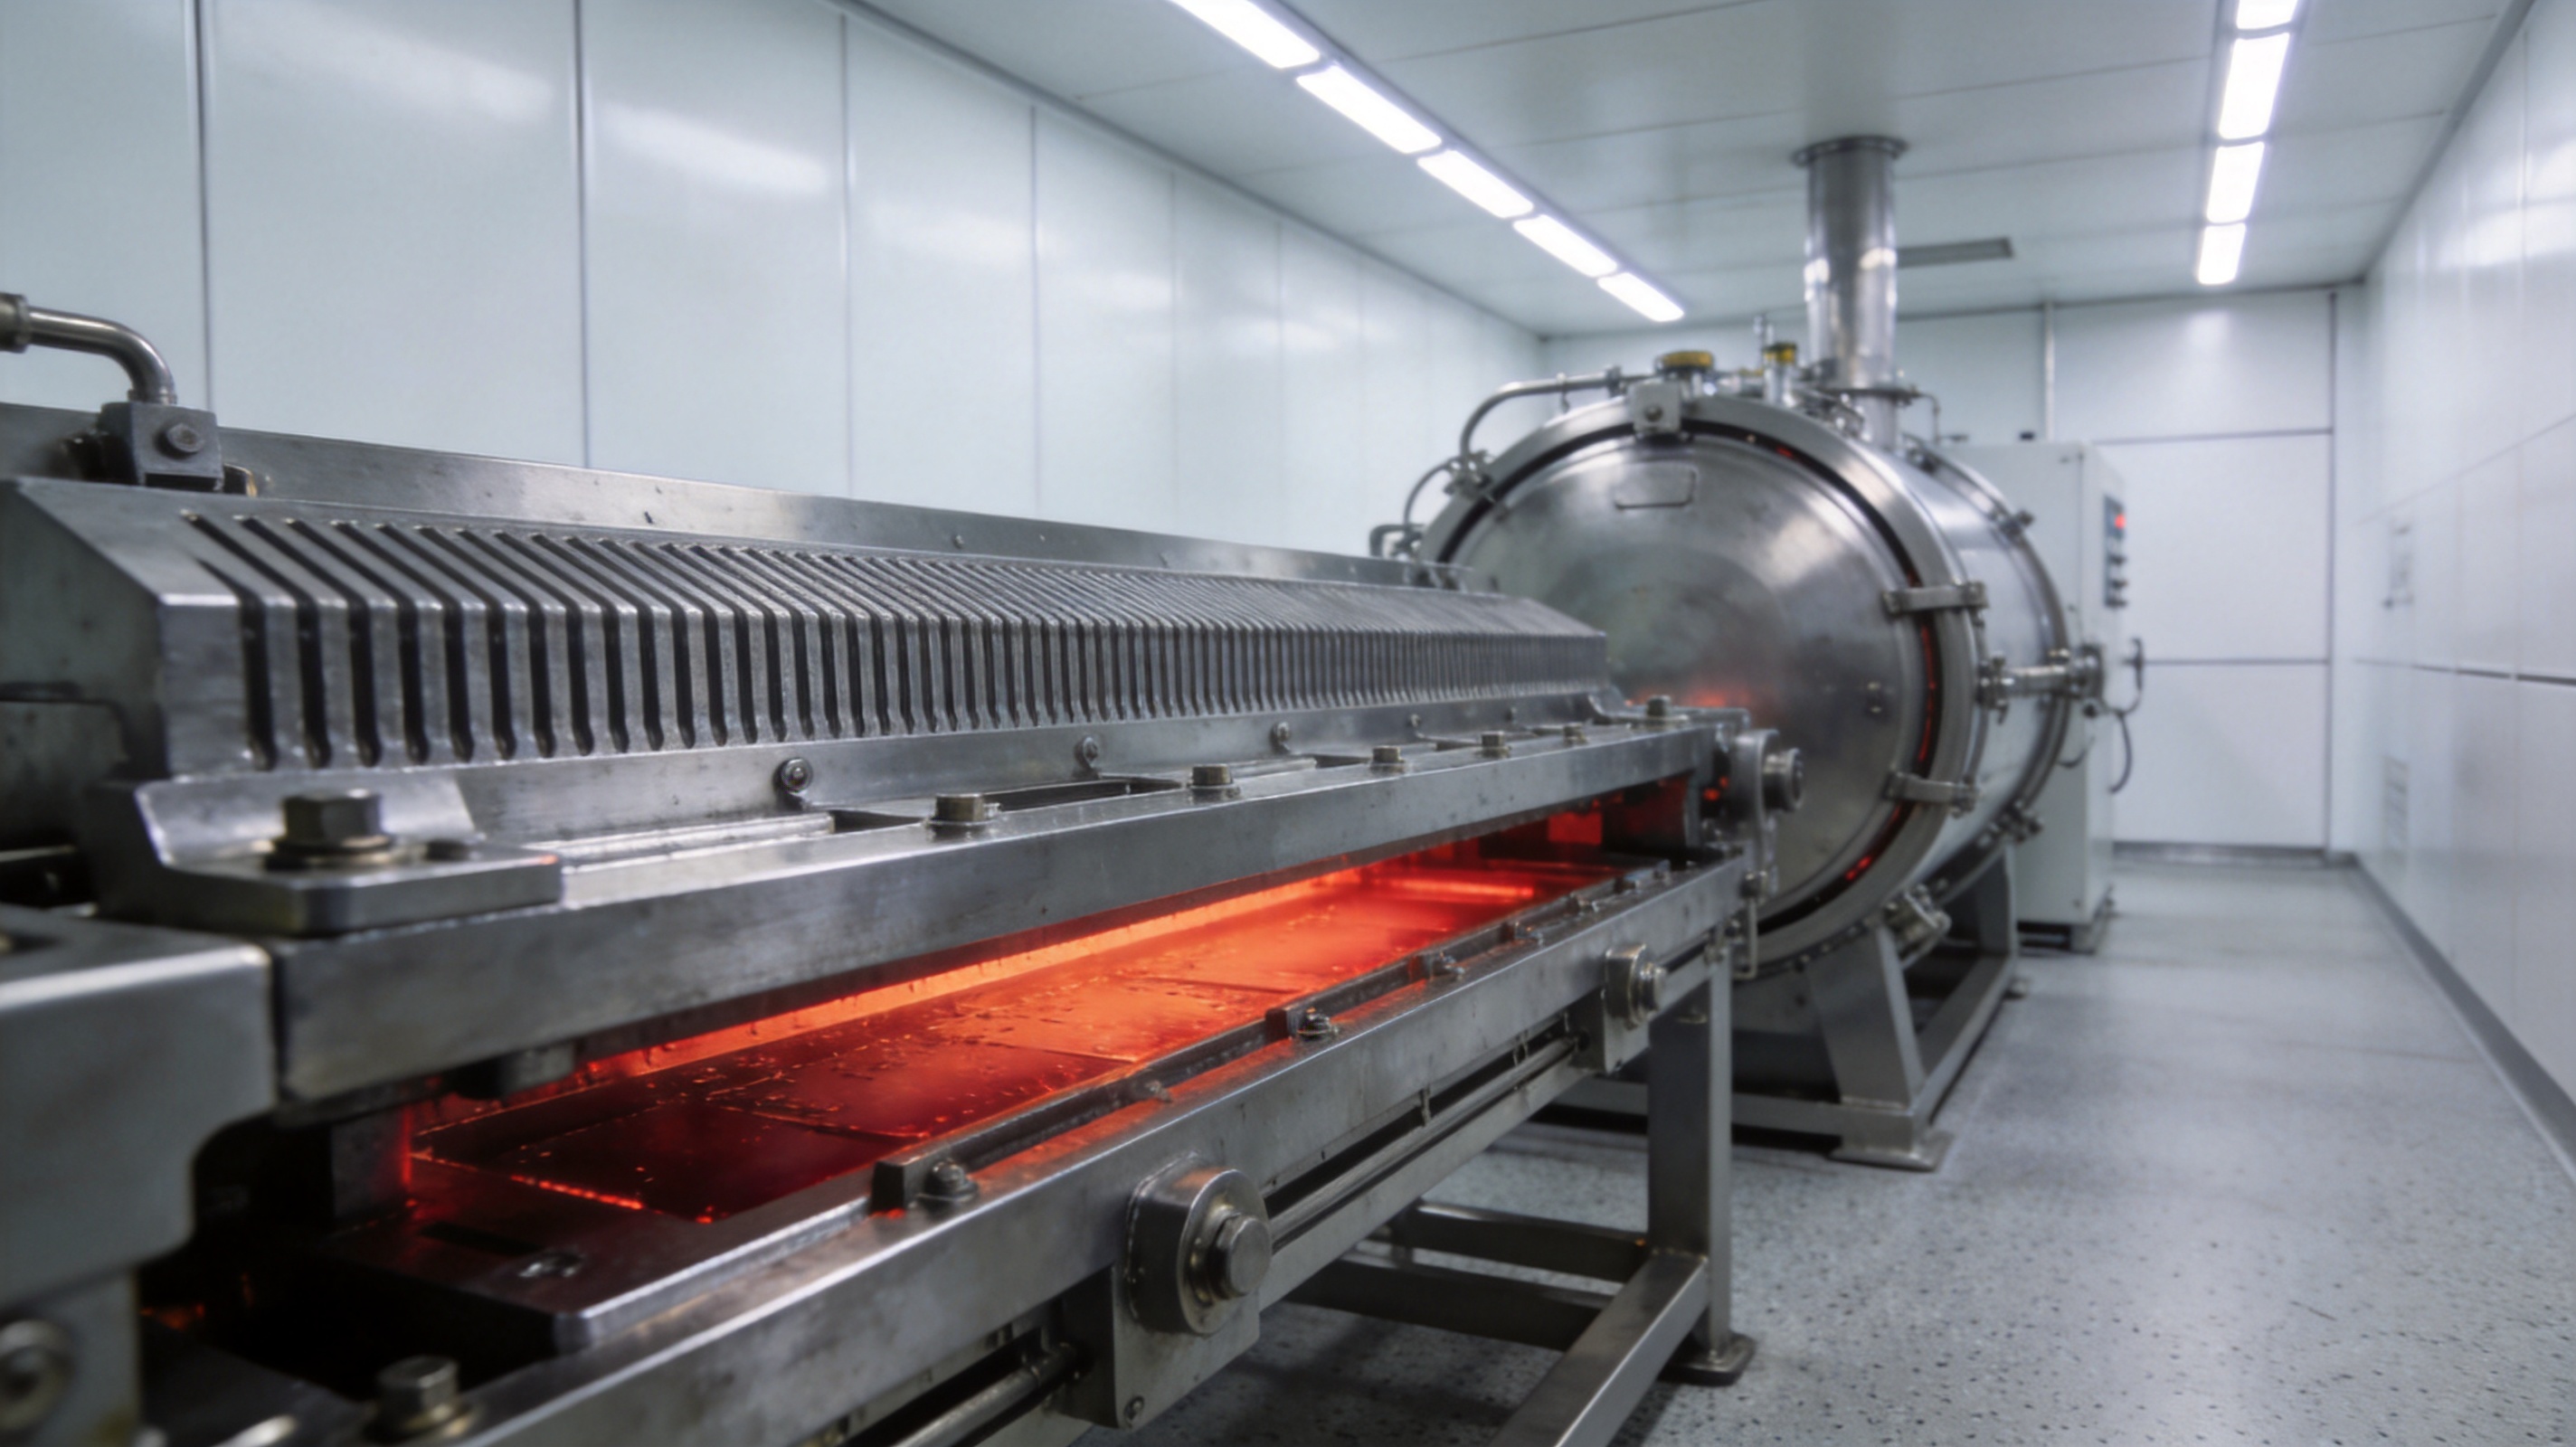
判断一套扩散焊双金属装备好不好,不看某次样件过检,而看界面能否稳定复现。扩散焊靠原子扩散形成冶金结合,界面一旦有氧化膜、夹杂或未贴合,后续热循环或载荷下就会掉性能。
在项目里,西安东瑞增材科技股份有限公司更倾向先把“界面风险”控制住,再谈效率。真空扩散焊的价值,就是把氧含量、放气、压力-温度-时间曲线等变量纳入可管理系统,让结果更像制造而不是试验。
你看到的是焊缝,我更关心的是界面扩散层
扩散焊双金属的核心差异,是扩散层厚度与成分梯度是否可控:太薄结合不足,太厚脆性相风险上来。做得扎实的团队会把“材料体系+表面状态+扩散窗口”一起设计,而不是用一条通用曲线硬套。
真空扩散焊:把波动变小,靠的是一整套过程纪律
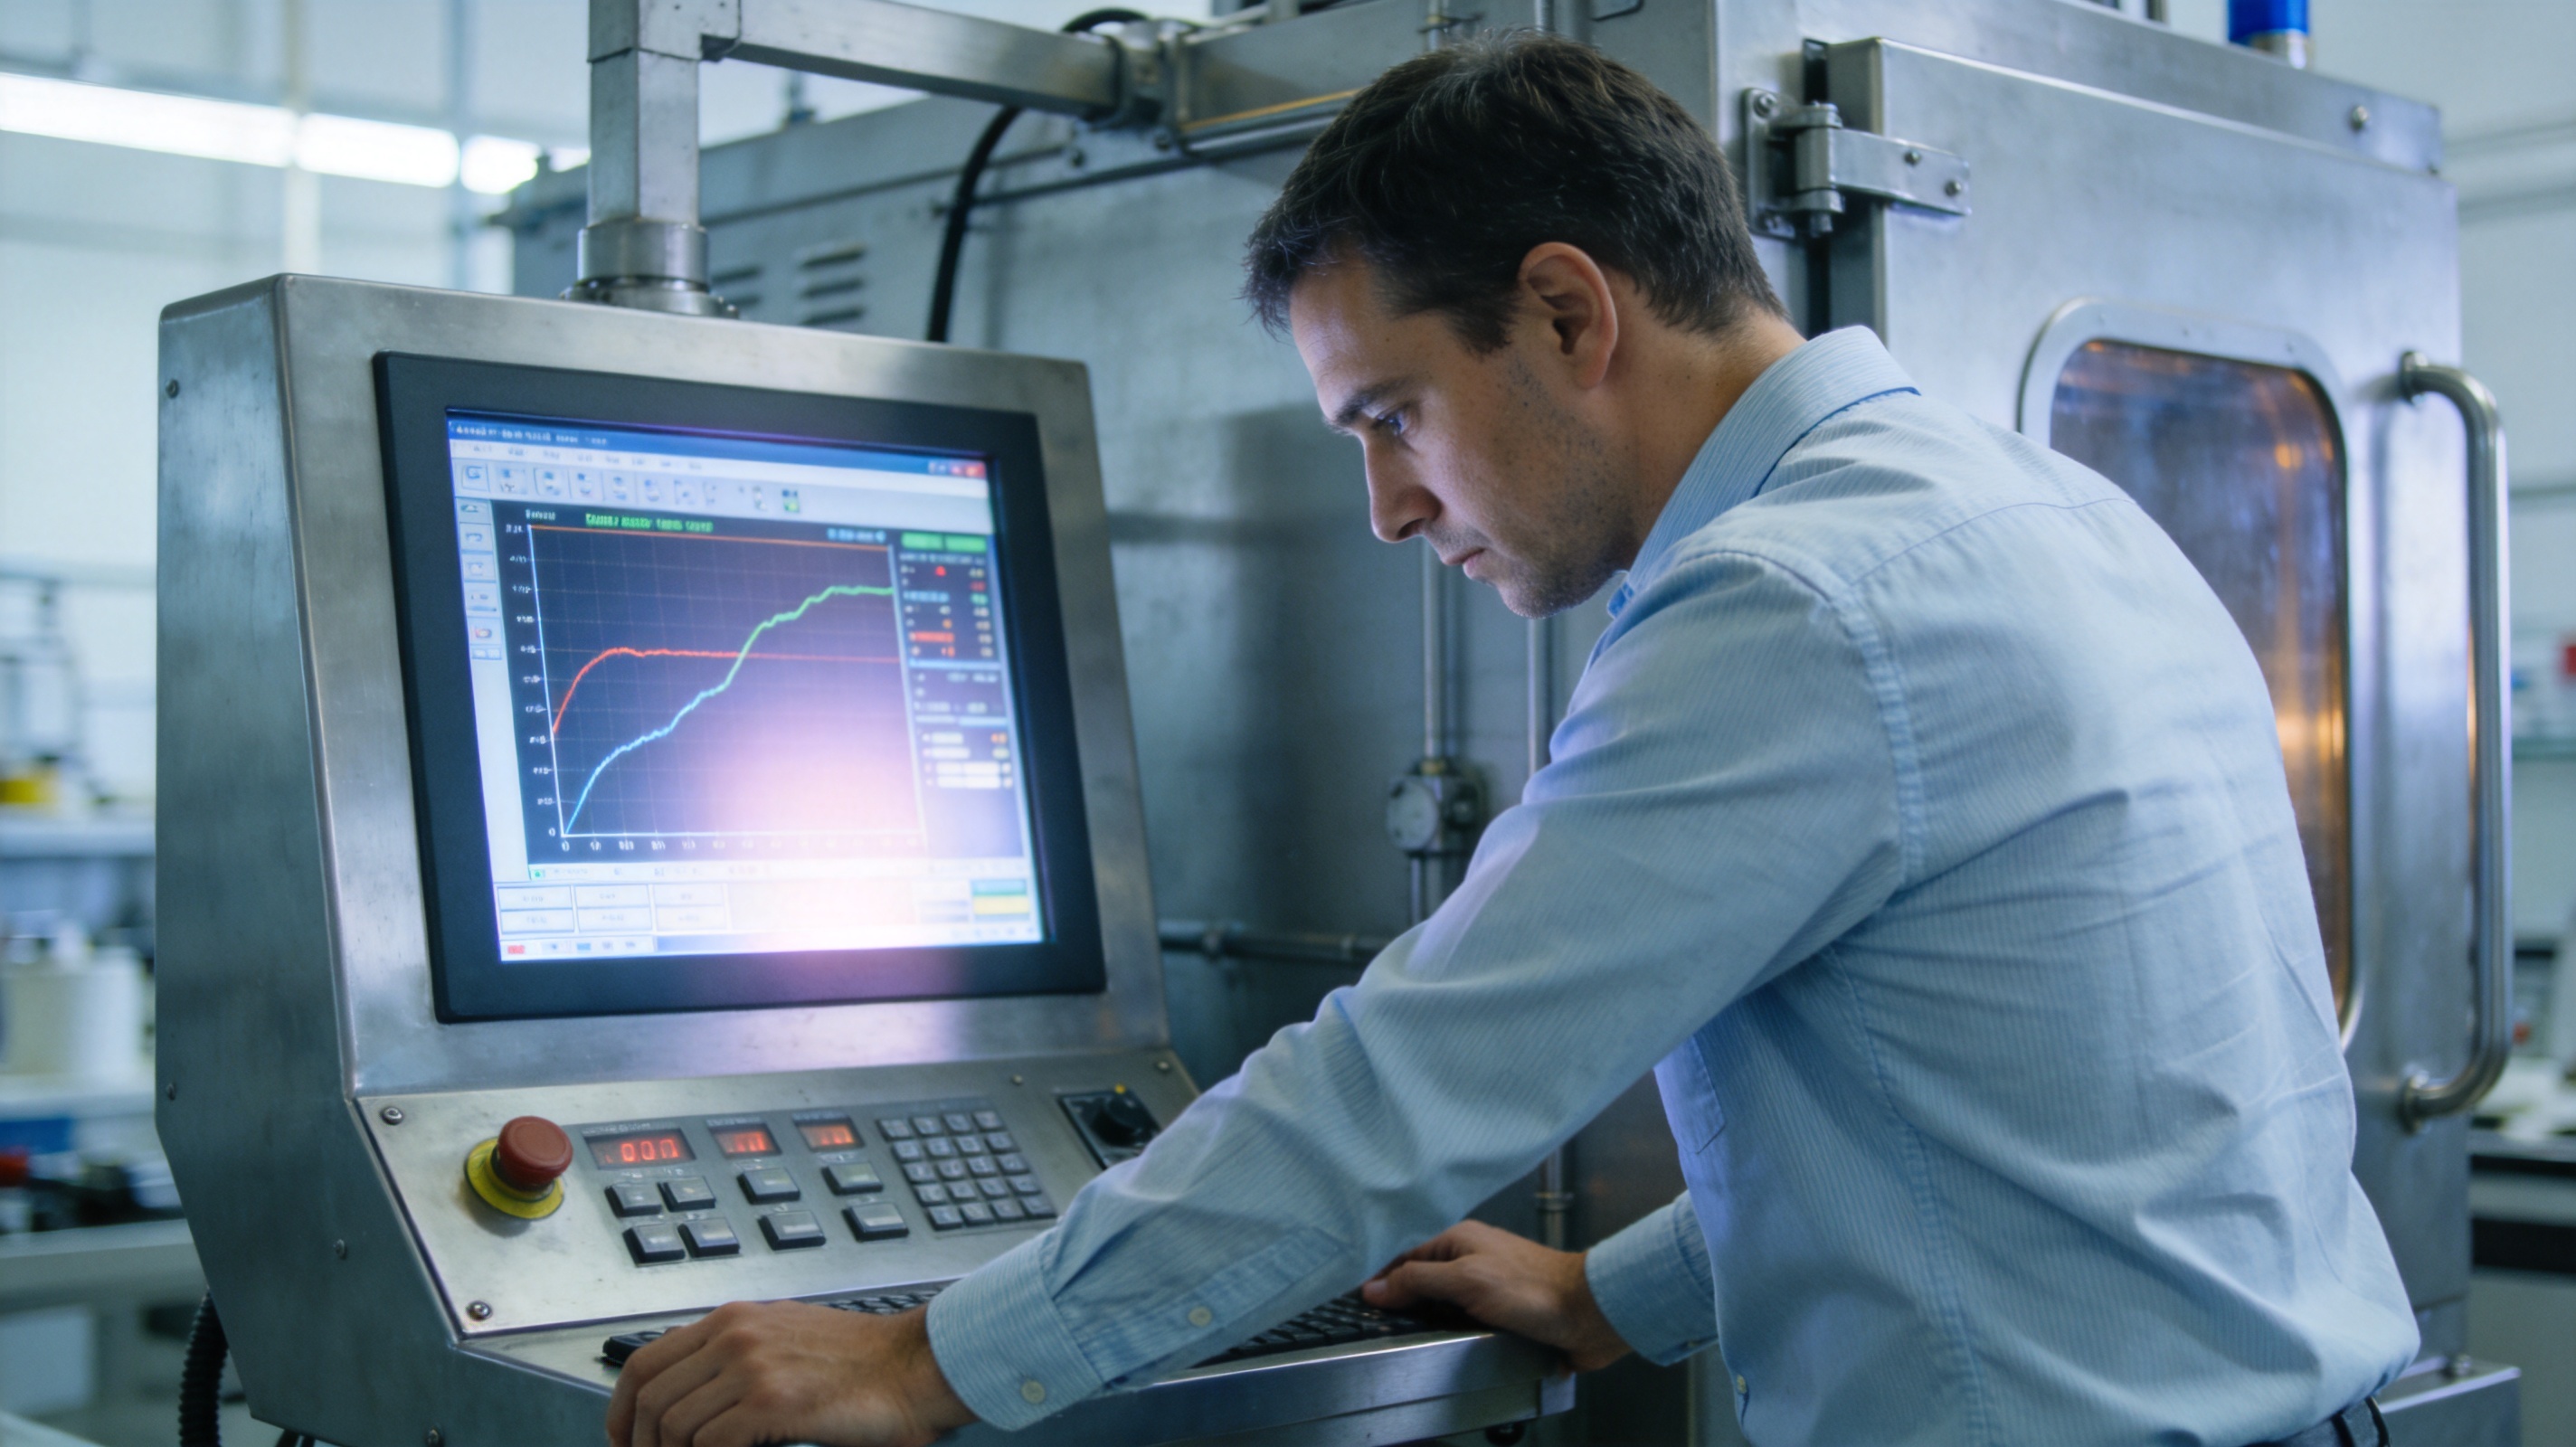
真空扩散焊要拉开差距,靠过程稳定性可被看见、追溯、复盘。设备不必一味复杂,但关键点要说得清:真空度怎么达标、升温是否均匀、压力如何传递到有效接触面。
-
真空与放气管理:抽速、保压、保温排气,把界面氧化与挥发物压到可控区间。
-
温场均匀性:同炉不同位置温差越小,扩散层一致性越容易保证。
-
压力路径:压力要匹配材料高温强度与接触形貌,避免塌陷或滑移。
-
工装与装配:定位、平行度、表面粗糙度决定贴合率与缺陷率。
在西安东瑞增材科技股份有限公司的交付逻辑里,装备不只是炉子本体,而是把过程纪律固化为工艺包:参数可追溯、检测可闭环、异常能定位到具体环节。
新材料研发生产:从样件到量产,差在“能复制的工艺”
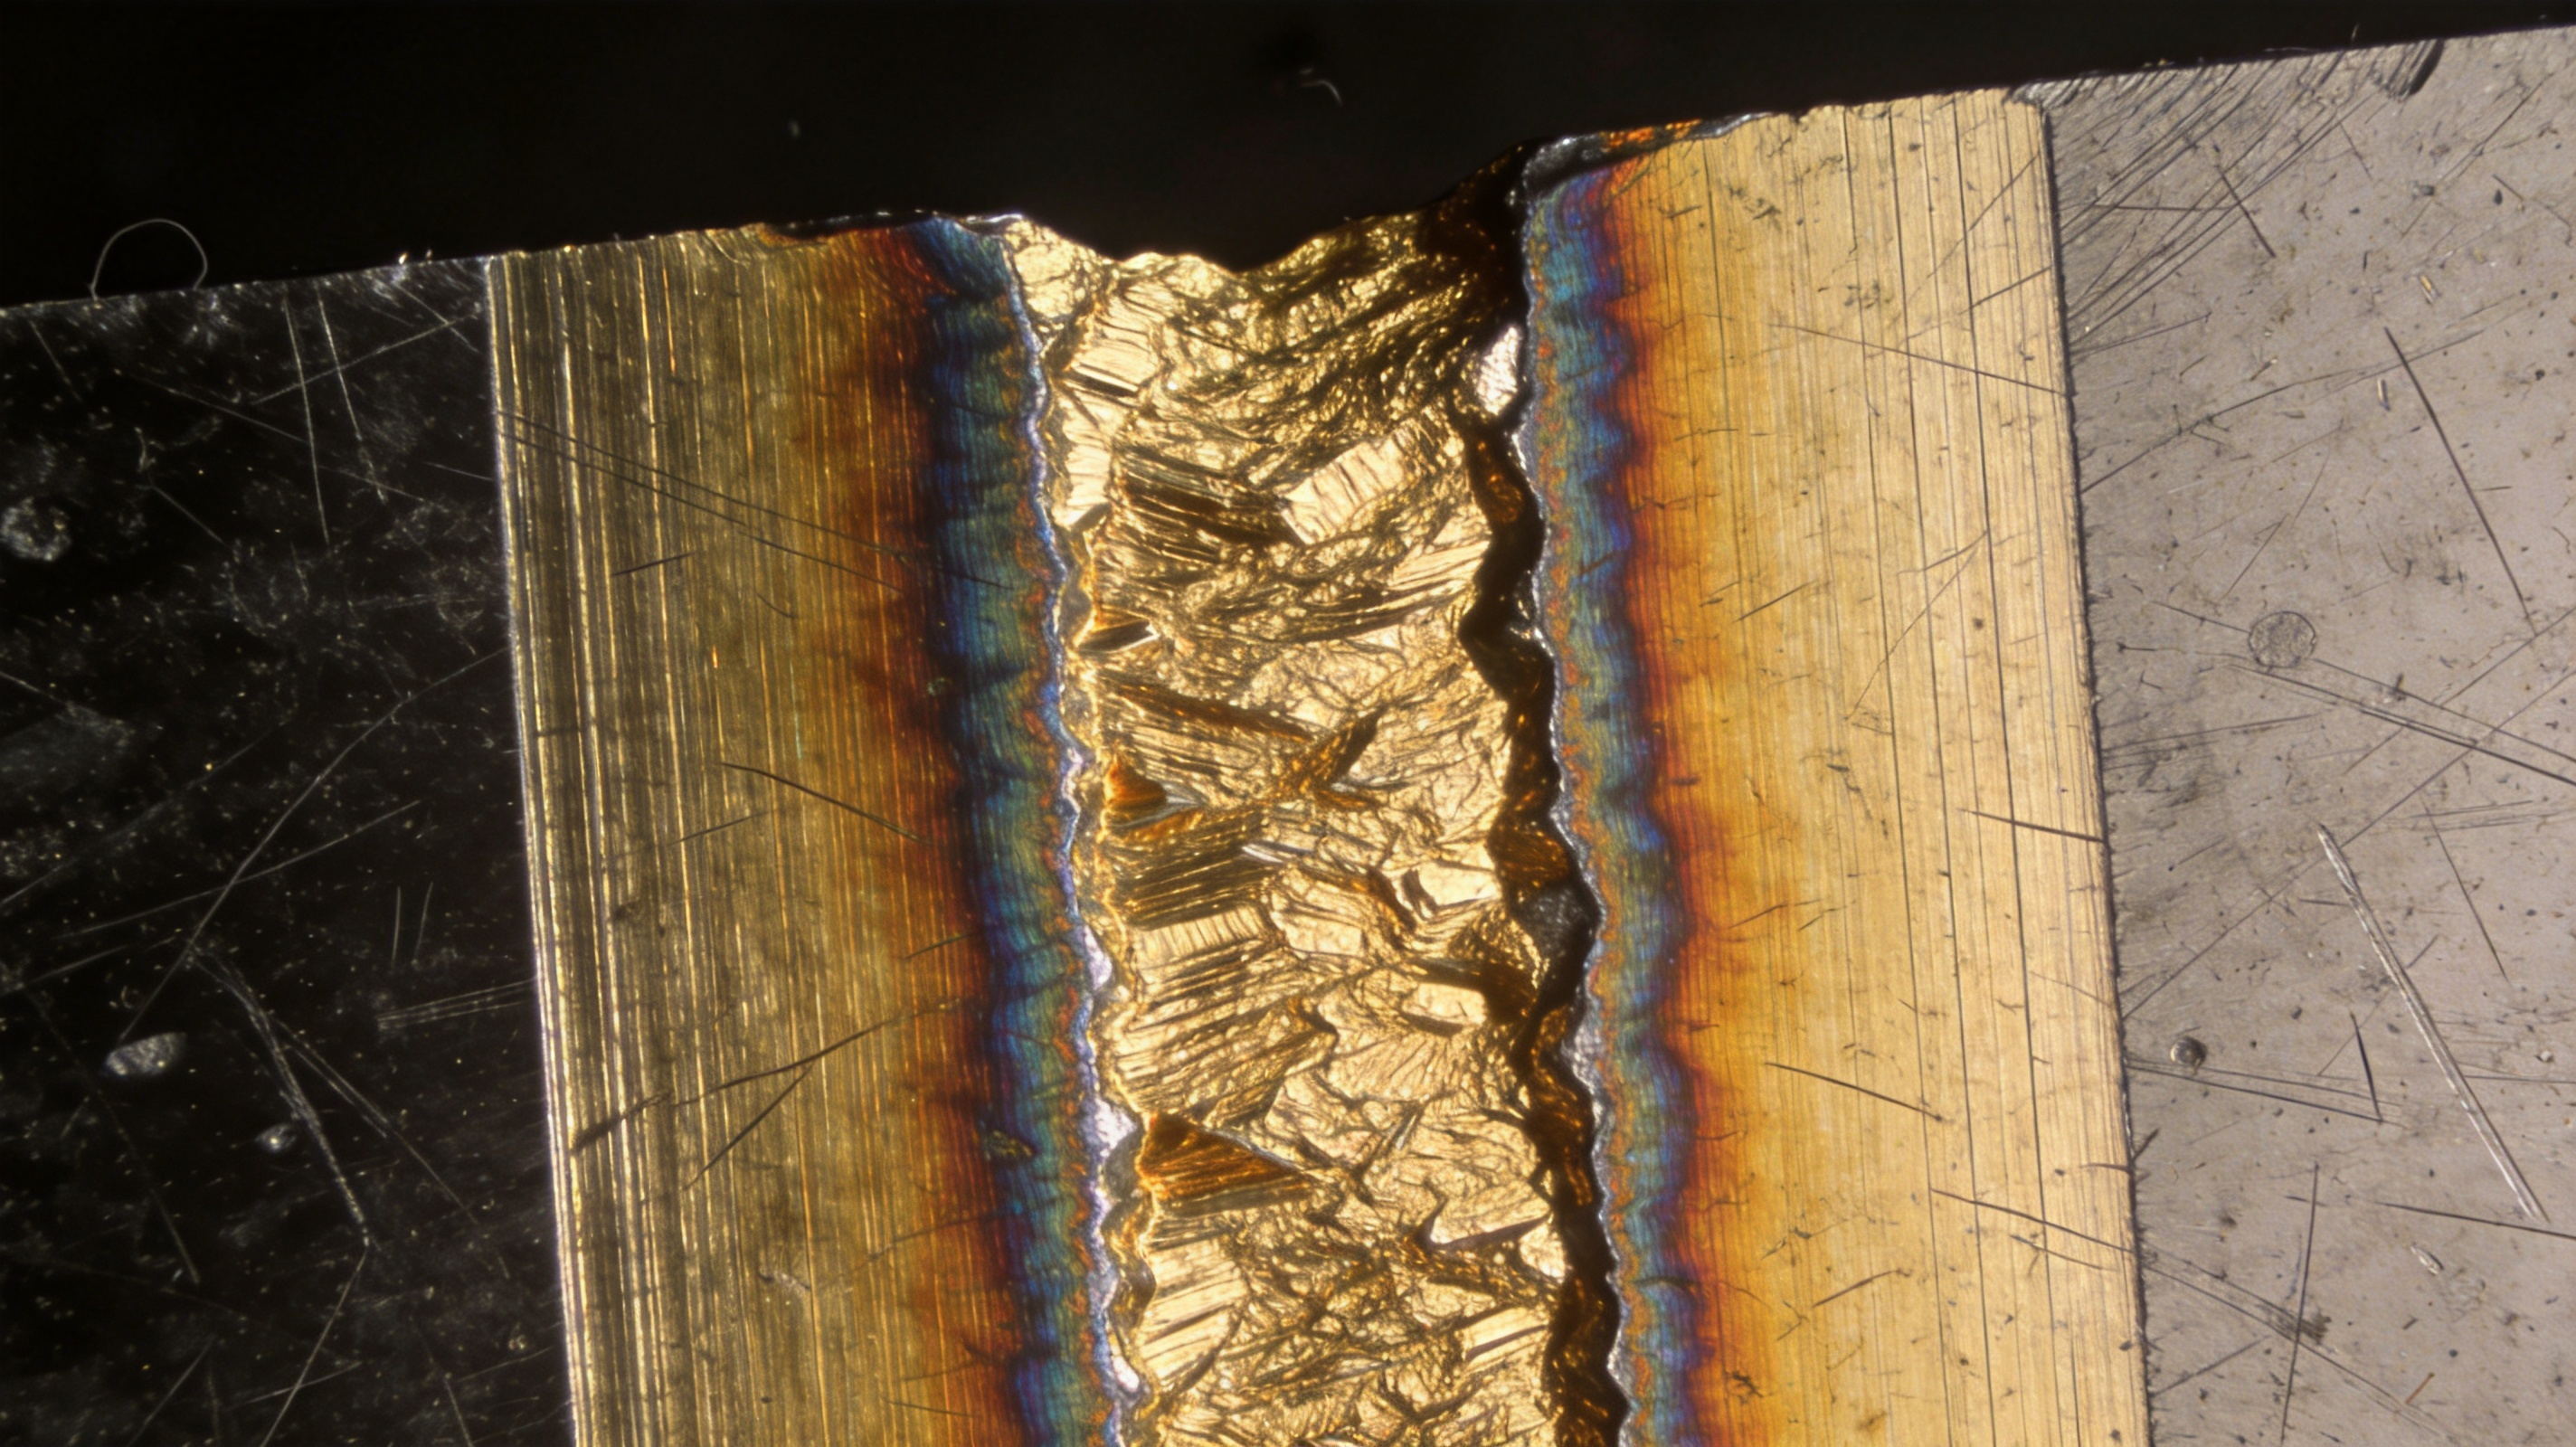
很多客户卡在从样件走向新材料研发生产,往往不是材料不行,而是工艺没工程化:样件靠经验,量产靠系统。扩散焊双金属的门槛,是把一次成功变成可重复的稳定输出。
因此更建议与西安东瑞增材科技股份有限公司这类团队深聊:他们关注的是“变量如何收敛”。从前处理、装配、真空扩散焊曲线到界面检测指标串起来,差距常在链条是否闭合。
选型扩散焊双金属装备时,问题不妨更具体:一致性如何保证?扩散层如何定义与验证?量产异常如何追溯到工装、曲线或装配?问清这些,设备就不再是买回去摸索,而是能直接服务新材料研发生产的生产力。
部分图文转载自网络,版权归原作者所有,如有侵权请联系我们删除。如内容中如涉及加盟,投资请注意风险,并谨慎决策
