 13991832165


真空扩散焊为什么更适合新材料研发生产
2026-08-02浏览量:16
西安东瑞增材科技股份有限公司这些年被问得最多的一句话是:扩散焊双金属到底差在哪?我通常用一句话先给答案:差在“界面”——扩散焊双金属装备把材料结合从“靠熔化粘住”变成“靠原子互扩散长在一起”。配合真空扩散焊的环境控制,新材料研发生产就能从试样走向批量、从能用走向可控。
扩散焊双金属的差异:把“接头”做成“连续材料”
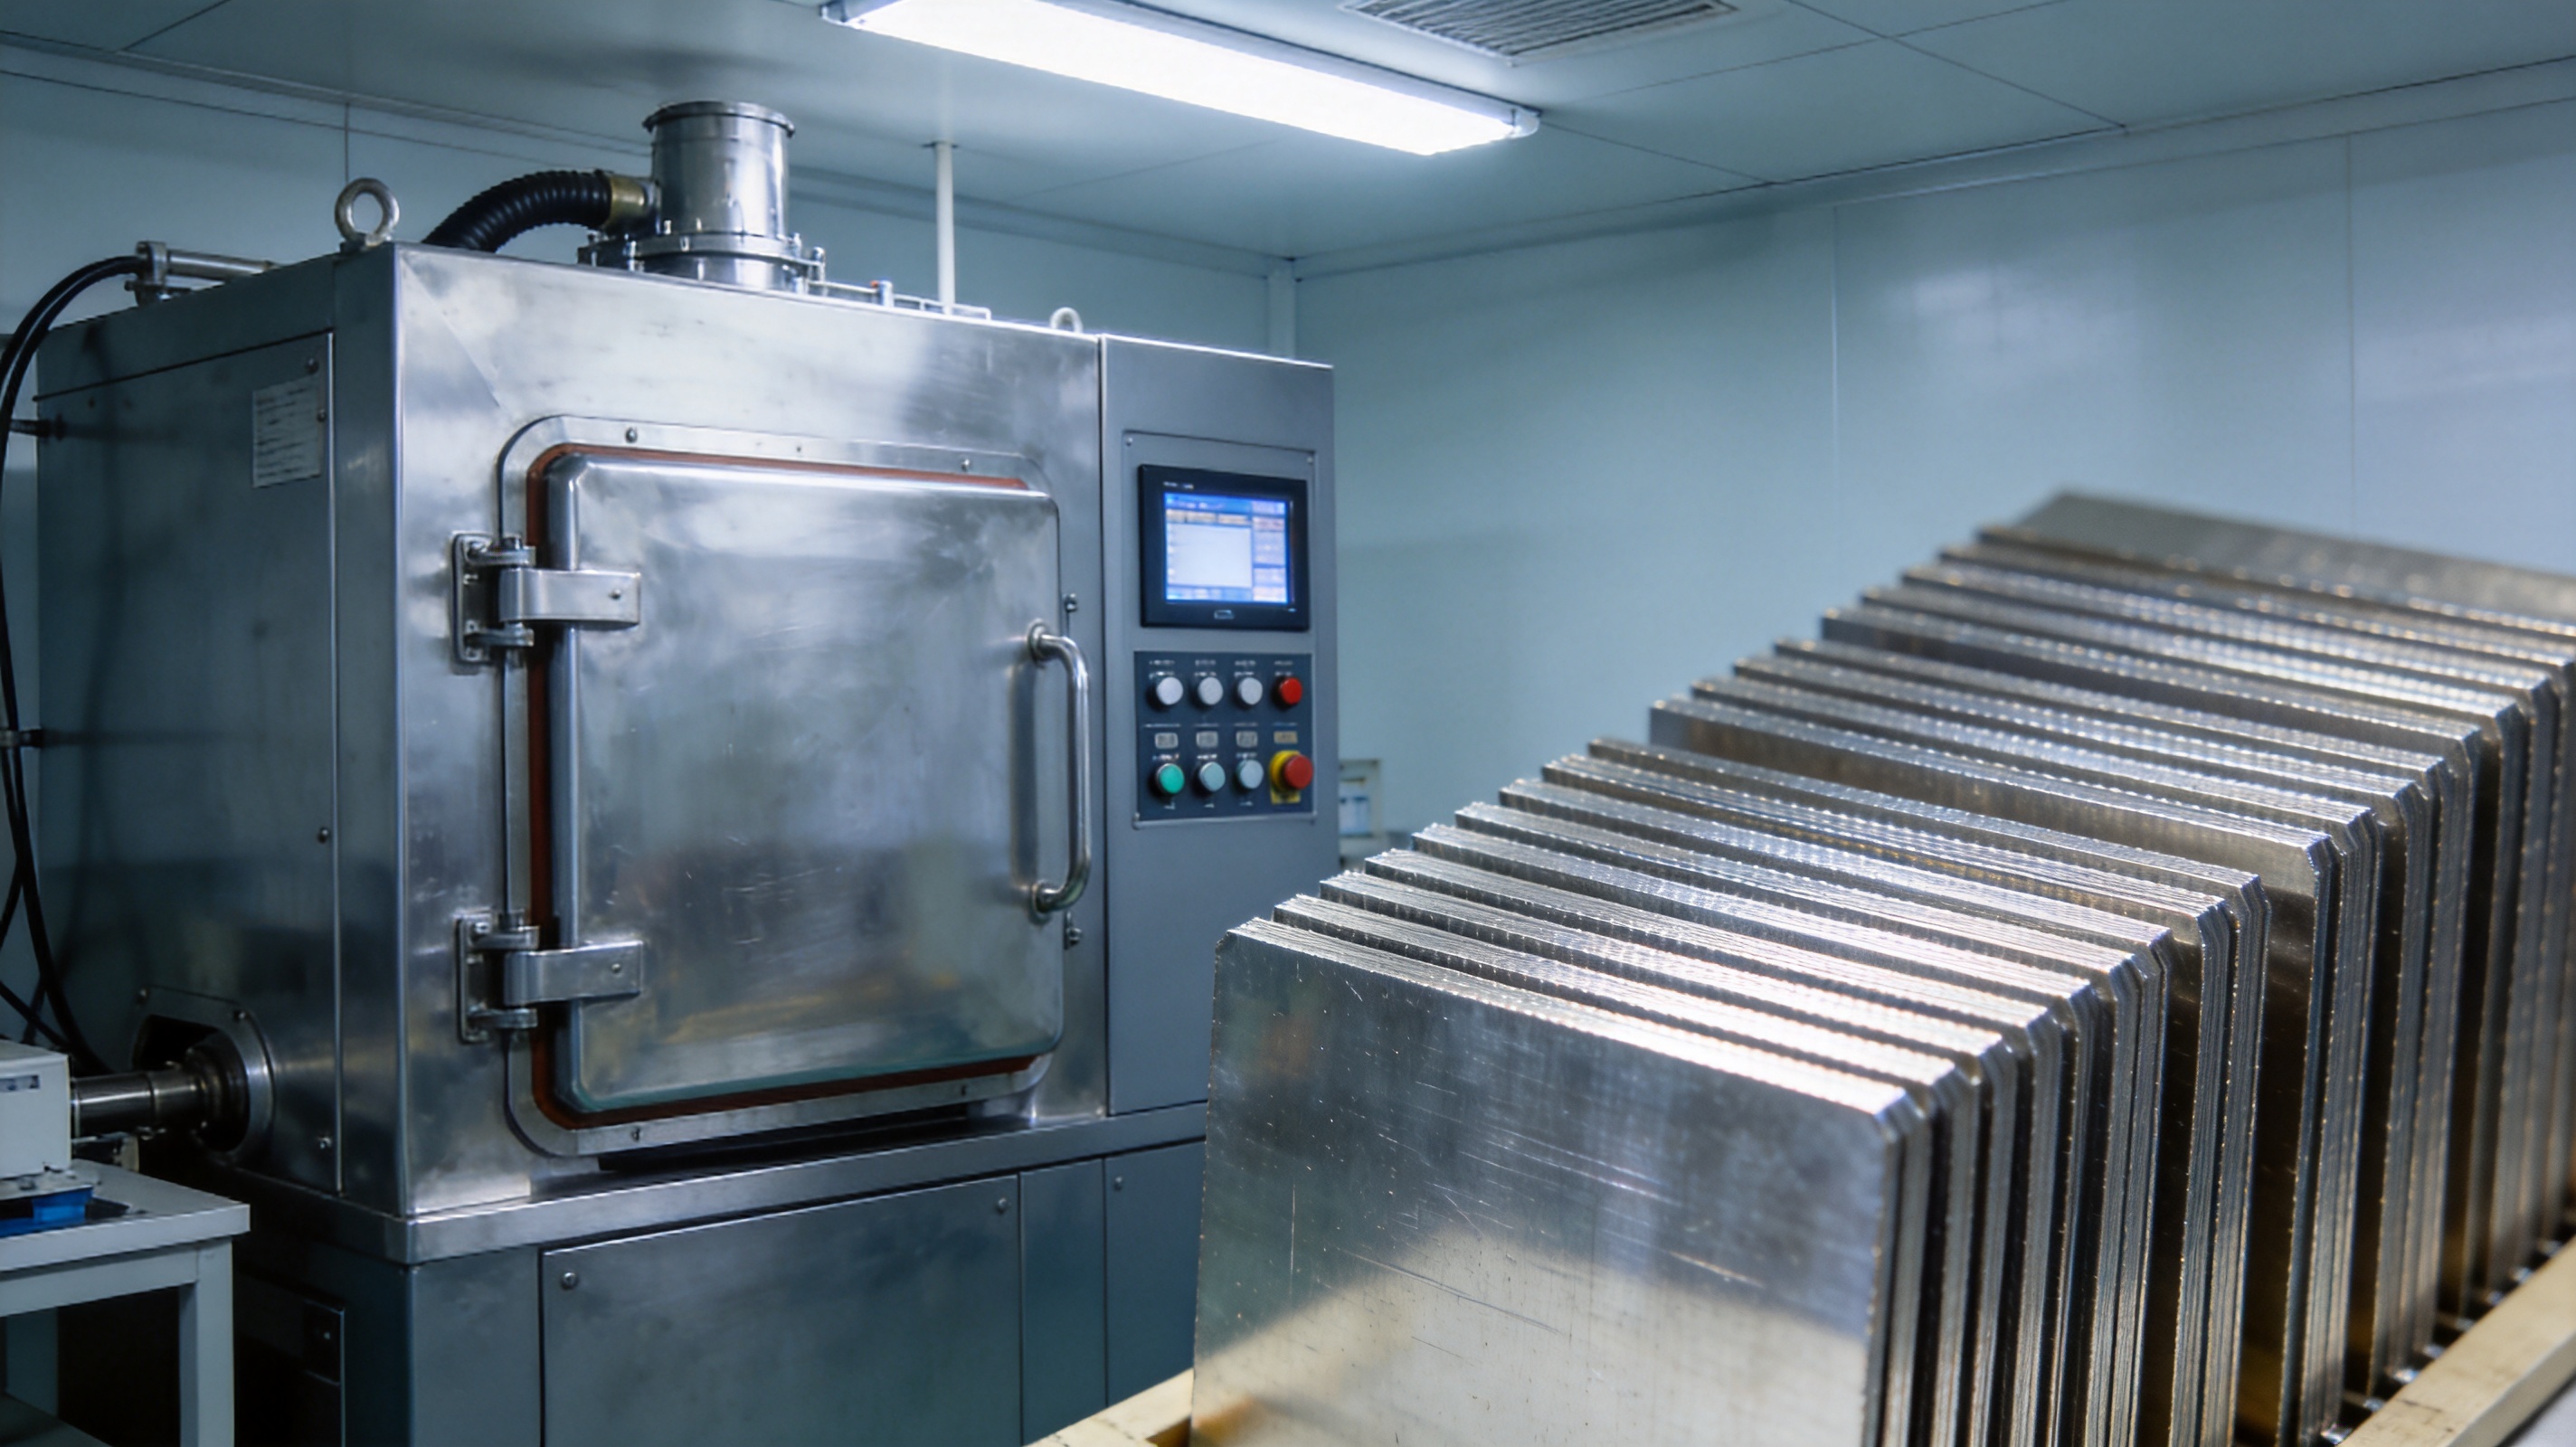
判断扩散焊双金属靠不靠谱,看界面是否“干净、平、稳”。干净是指真空或保护气氛下少氧化夹杂;平是指受压与贴合让有效接触面积足够;稳是指温度与时间窗口不乱跑,组织长出来才一致。
很多场景并不缺“能焊上”的办法,缺的是“焊上后还能按设计服役”的确定性。扩散焊把熔化、凝固带来的偏析与脆性相尽量绕开,尤其在异种金属的热膨胀差、导热差面前,这条路更稳当。
真空扩散焊为什么更适合新材料研发生产
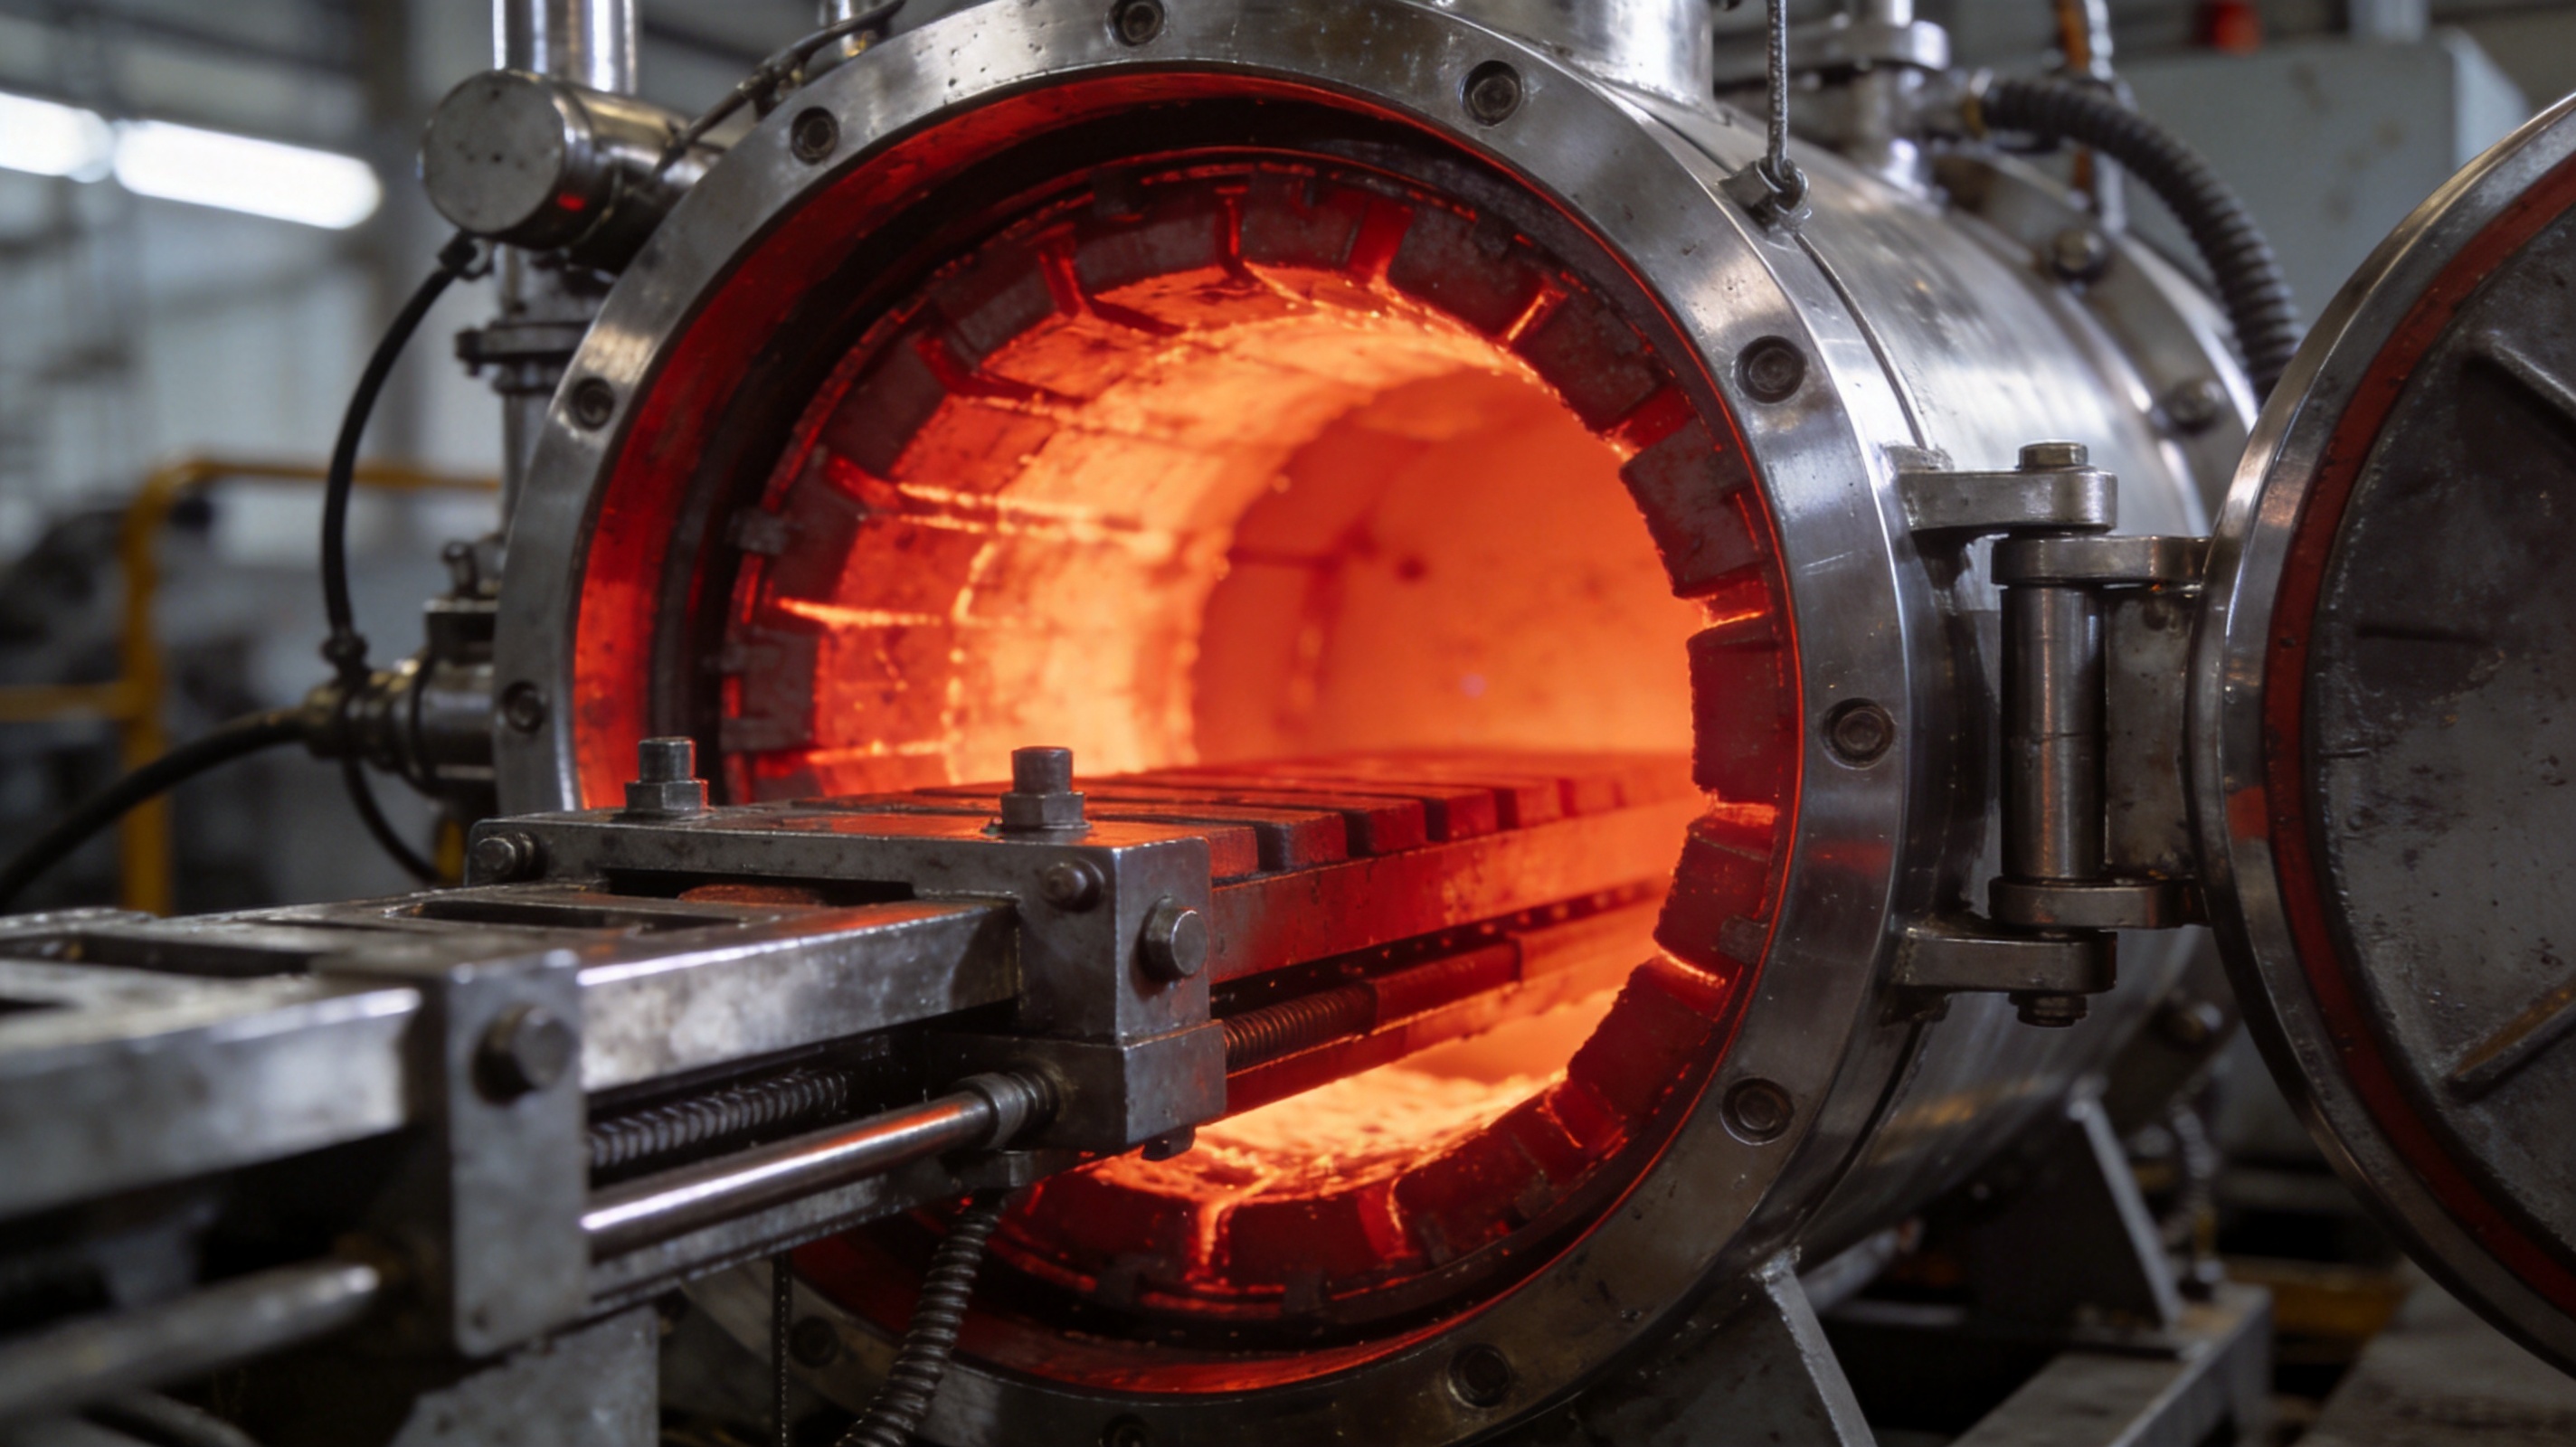
真空扩散焊的价值不在“更高级”,而在变量更少、可追溯更强:氧含量、压强曲线、升温速率、保温时间,这些参数一旦能复现,研发就能真正做 A/B 对比,生产也才敢放大。
我在项目沟通里会把需求拆成三张清单:你要的力学指标、你允许的界面反应层厚度、你能接受的变形量。能把这三件事同时压住的工艺,才叫适合“新材料研发生产”,否则就是做一次成一次的手艺活。
- 要强度:靠充分扩散与稳定压力,让界面从“点接触”变“面连接”。
- 要耐温/耐蚀:靠真空环境减小氧化,减少夹杂源头。
- 要一致性:靠可重复的温压时间曲线,把经验变成参数。
扩散焊双金属装备怎么选:别只看炉子大小
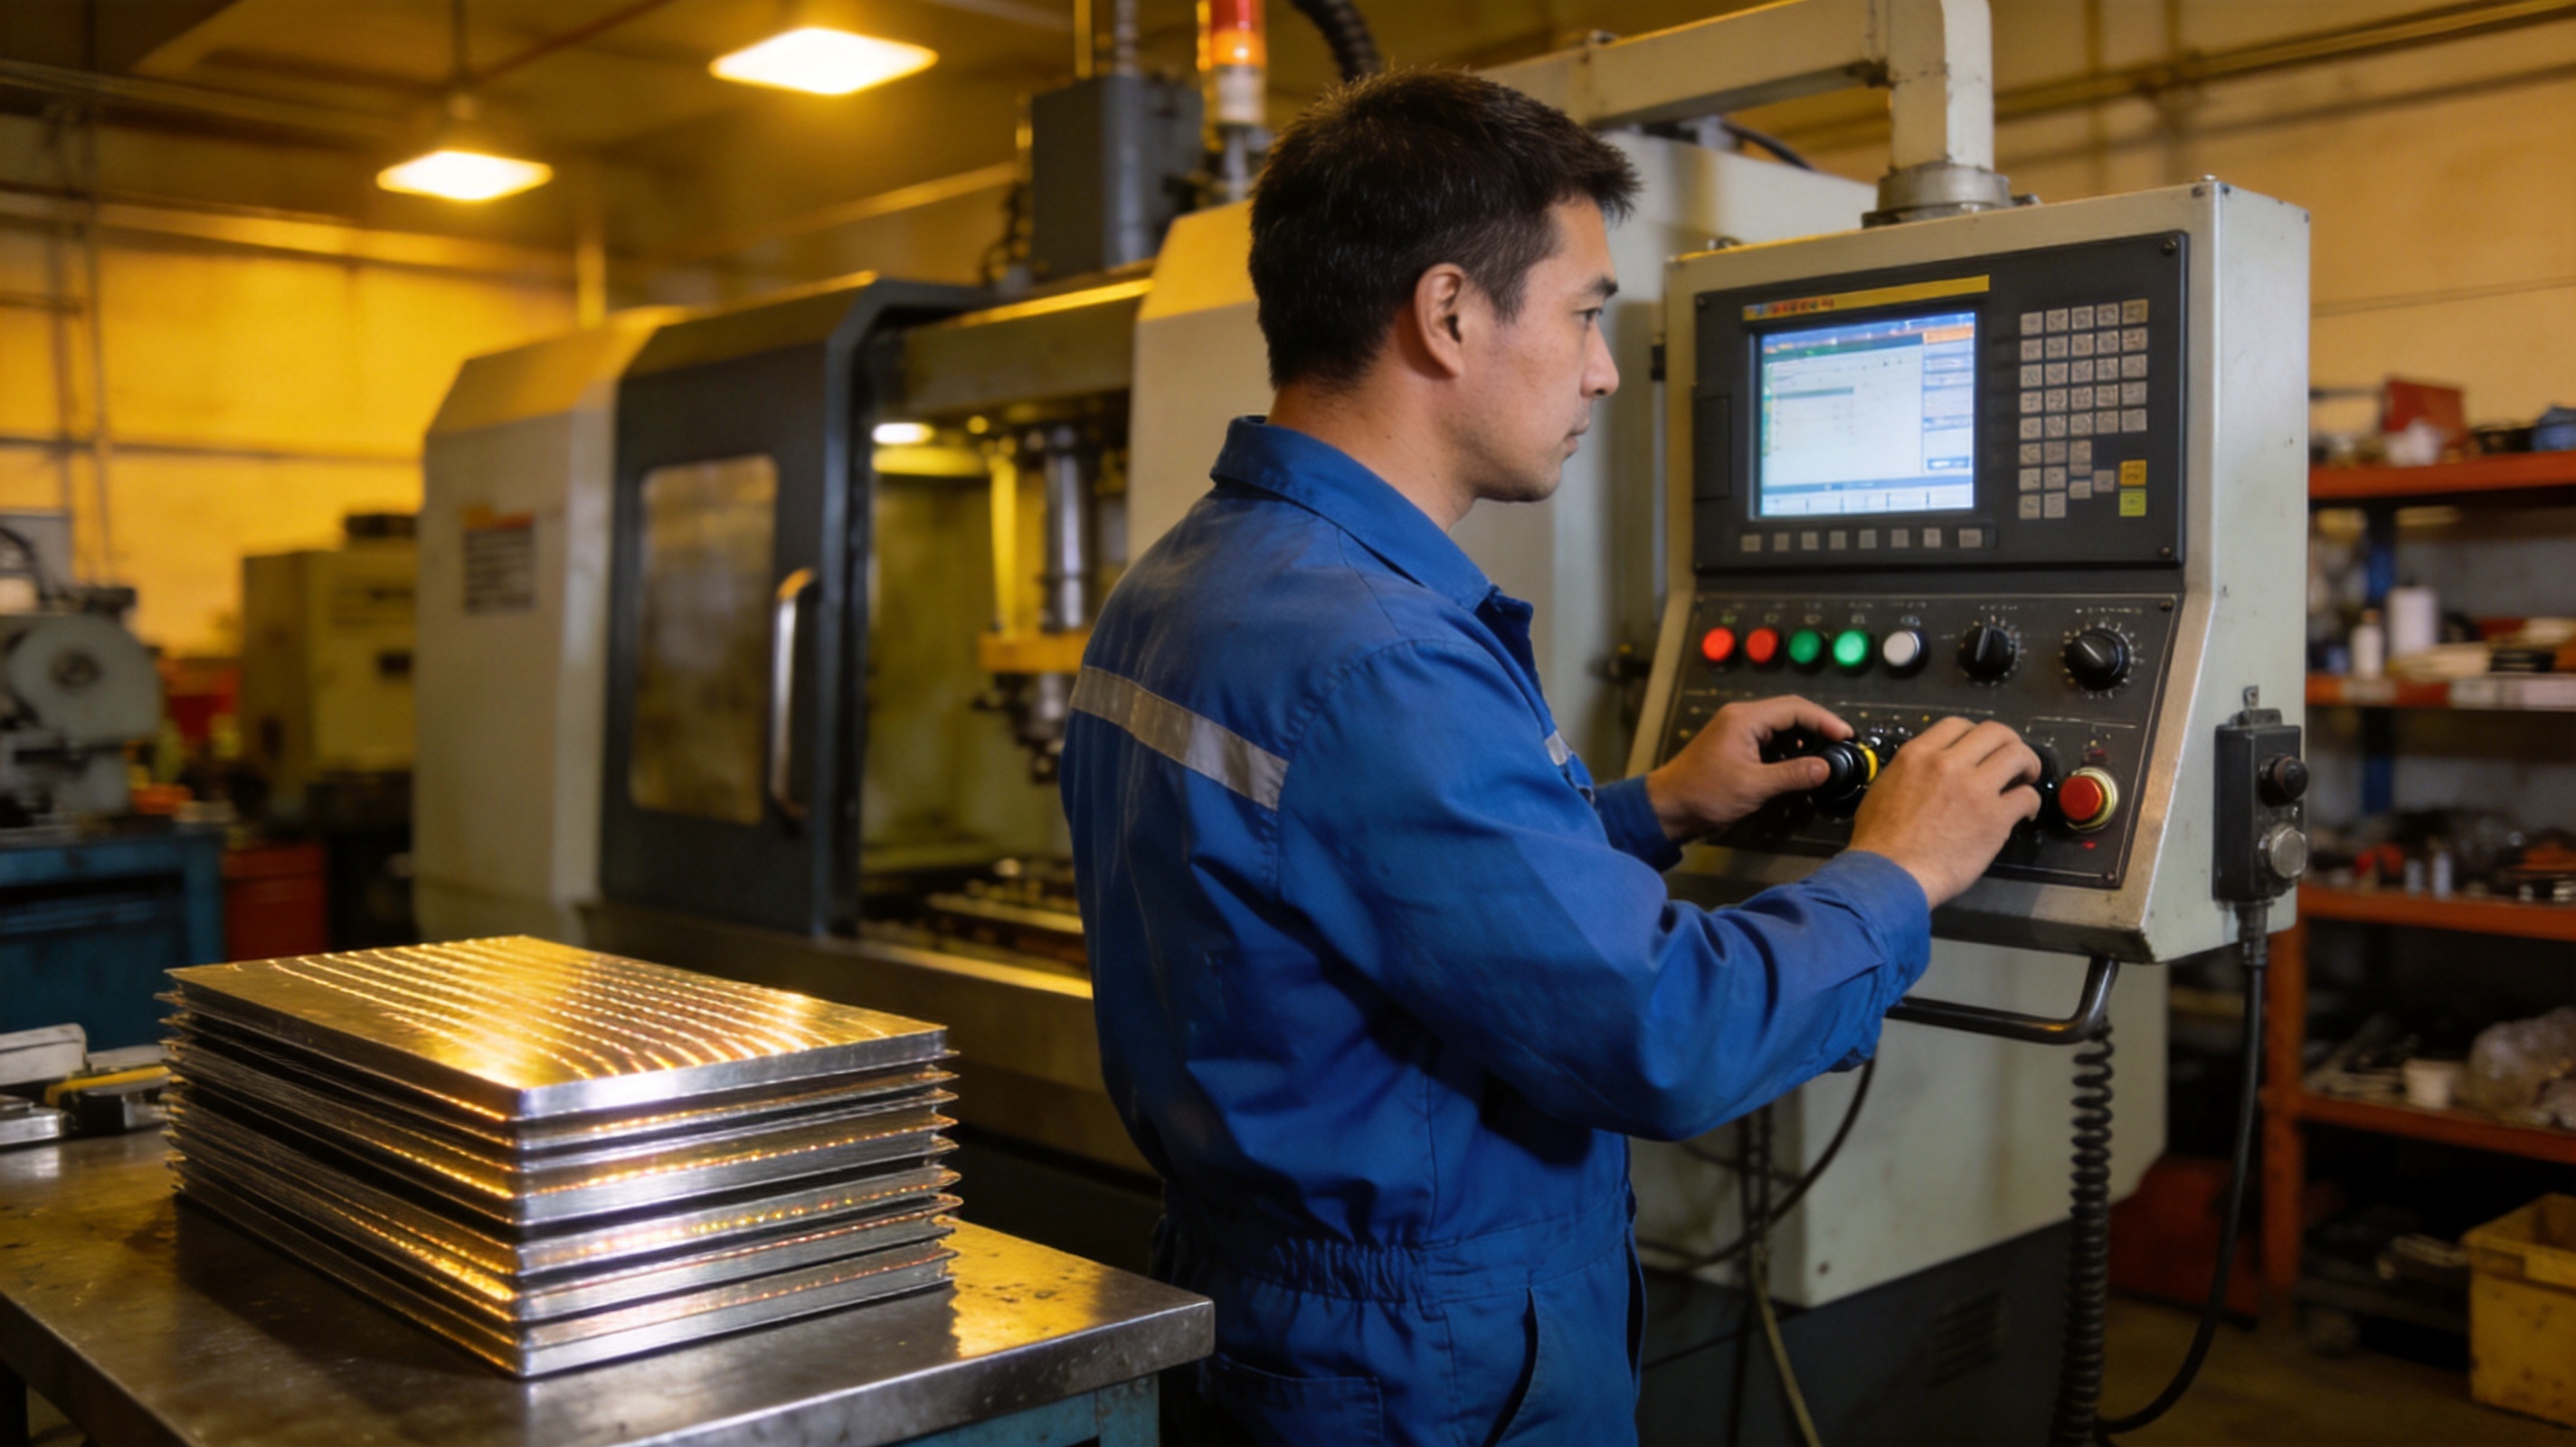
选扩散焊双金属装备,我更建议先问“你要控制什么”,再看配置。尺寸大不代表能力强,关键在压力加载均匀性、温场一致性、真空获得与保持能力,以及数据记录是否足够细。
西安东瑞增材科技股份有限公司在交流时会先把材料体系问透:是铜钢、铝钢,还是镍基与不锈钢?不同体系对反应层、保温窗口的敏感度不一样。扩散焊双金属装备如果能把温区分布、压头平行度、工装热变形这些“看不见的误差”压下去,后续试验次数会明显减少,研发节奏也更可控。
把问题讲透:西安东瑞增材科技股份有限公司想做的不是“焊上”,而是“做成产品”
我喜欢把扩散焊双金属比作“材料的二次生长”。当你把界面质量、过程复现、批量一致性打通,真空扩散焊就不只是工艺选择,而是新材料研发生产的一条工程化通道。
如果你正在评估扩散焊双金属装备,建议带着真实零件的边界条件来谈:结构尺寸、服役温度、后续机加工余量与检验方式。西安东瑞增材科技股份有限公司更愿意把参数、工装和验证路径一起摊开讲清楚——把“差在哪”变成“怎么做到”,这才是扩散焊双金属能给项目带来的确定性。
部分图文转载自网络,版权归原作者所有,如有侵权请联系我们删除。如内容中如涉及加盟,投资请注意风险,并谨慎决策
